CNC'de delik ve kanal işlemleri: menteşe çanağı, kavela, Cabineo ve arkalık kanalı
CNC9 dk okumaYazan: moducut
Bu içeriği bir yapay zeka aracında özetleyin:
Kısa cevap
Delik ve kanalları CNC'de açmanın faydası nedir?
Klasik atölyede parçalar ebatlamada kesilir, sonra delik makinesinde ya da elle delinir. Her parça ikinci kez ele alınır, ölçü yeniden okunur, şablon kurulur. Parça sayısı arttıkça hata ihtimali de artar.
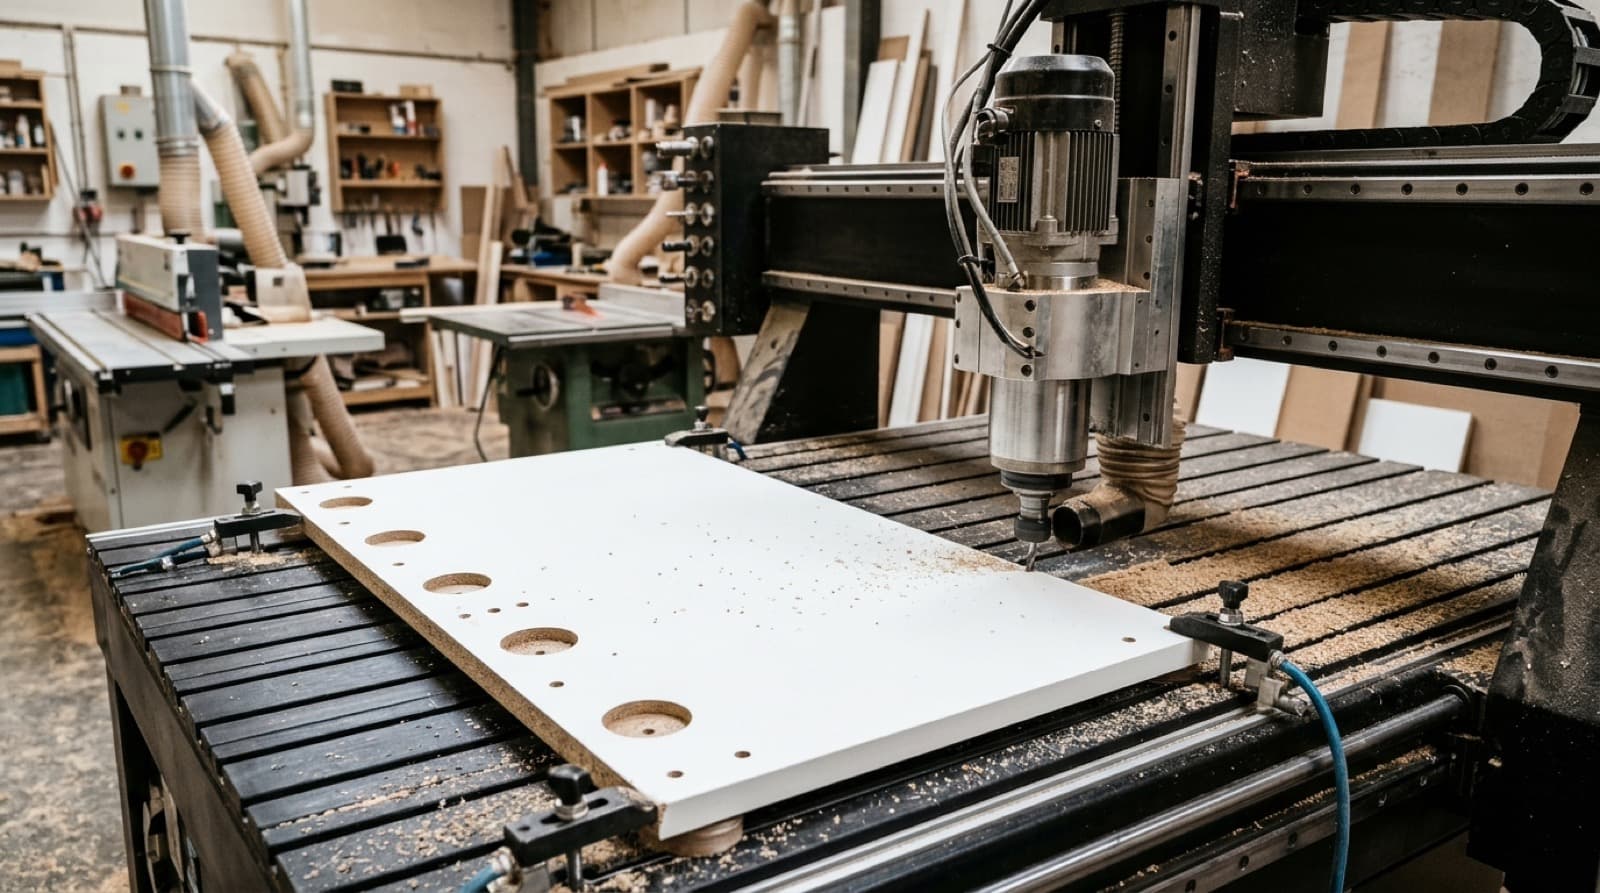
CNC'de ise delik, kanal ve kesim aynı koordinat sisteminde yapılır. Parça levhadayken menteşe çanağı açılır, kavela delikleri delinir, arkalık kanalı çekilir ve en son parçanın dış çevresi kesilir. Parça bir kez bağlanır, ölçü bir kez tanımlanır.
Bunun çalışması için delik bilgisinin çizimden gelmesi gerekir. İyi bir mobilya cnc programı dolabı çizerken menteşe, kavela ve raf pimi yerlerini parçaya kendisi yerleştirir; operatör delik koordinatı girmez.
Mobilyada en sık kullanılan delik ve kanallar hangileri?
| İşlem | Nerede | Yaygın ölçü | Dikkat |
|---|---|---|---|
| Menteşe çanağı | Kapak iç yüzü | Ø35 mm, 11–13 mm derinlik | Kapak kenarına mesafe menteşe tipine göre |
| Menteşe tabanı | Yan panel iç yüzü | Ø5 mm delikler | Bindirme tipiyle birlikte düşünülür |
| Kavela | Yan, tabla, kayıt | Ø8 mm | Karşılıklı iki parçada aynı eksen |
| Raf pimi | Yan panel iç yüzü | Ø5 mm, 32 mm aralık | Sıra iki yanda da aynı yükseklikte |
| Cabineo yuvası | Yan panel iç yüzü | Üreticinin verisi | Karşılık deliği tabla yüzünde |
| Arkalık kanalı | Yan, alt, üst iç yüzü | Arkalık kalınlığı + pay | Kanal mesafesi arkalık tipine göre |
Ölçüler donanım üreticisine ve atölyenin tercihine göre değişir; tablo başlangıç noktasıdır. Menteşe tiplerini menteşe çeşitleri ve kapak bindirme yazımızda anlattık.
Menteşe çanağı nasıl açılır?
Ø35 mm çanak genellikle iki yolla açılır: Ø35 mm'lik bir delik ucuyla tek dalışta ya da daha küçük çaplı bir frezeyle dairesel cep işlemiyle. Delik ucu hızlıdır ama takım değişimi gerektirir. Freze ile cep, tek takımla çalışan atölyede pratiktir ama süresi daha uzundur.
Çanak derinliği kapak kalınlığına yakındır; derinlik ayarı yanlışsa kapağın ön yüzünde iz kalabilir. İlk işte derinliği bir deneme parçasında doğrulamak iyi bir alışkanlıktır.
Kavela ve Cabineo gibi bağlantı elemanlarında neye dikkat edilir?
Karşılıklı delikler aynı eksende olmalı
Kavela iki parçayı birleştirir: yan panelde yüzden, tablada kenardan ya da yüzden delik açılır. İki delik aynı eksende değilse parçalar birleşmez ya da gövde kaçık çıkar.
Yuva ve karşılık ölçüsü üreticinin verisinden gelmeli
Cabineo gibi bağlantı elemanlarında yuvanın çapı, derinliği ve karşılık deliğinin yüzden mesafesi üreticinin verisine göre belirlenir. Bu değerler tahminle girilirse tabla taşar ya da bağlantı tam sıkmaz. Ölçü bir kez doğru tanımlandığında bütün projelerde aynı kalmalıdır.
Kenardan delik CNC'de her zaman yapılamaz
Üç eksenli bir router parçanın kenarına yatay delik açamaz. Kenardan delik gereken bağlantılarda ya yatay delik ünitesi olan makine ya da yüzden çalışan bir bağlantı elemanı seçilir.
Arkalık kanalı nasıl çekilir?
Arkalık kanalı yan, alt ve üst parçaların iç yüzünde, arka kenara belirli bir mesafede çekilir. Kanal genişliği arkalık kalınlığı ile küçük bir paydan oluşur; derinlik ise parçayı zayıflatmayacak kadar olmalıdır. Kanallı arkalıkta parçalar arka kenardan kanal mesafesi kadar içeride biter; kesim listesindeki ölçüler bu yüzden çakma arkalıklı dolaptan farklıdır. Ayrıntı için dolap arkalığı montajı yazımıza bakabilirsiniz.
Alt yüz (ters) işlemler nasıl yapılır?
Bazı işlemler parçanın üst yüzünde değil alt yüzündedir: örneğin bir tablanın alt yüzündeki kanal ya da karşılık deliği. Üç eksenli router yalnız üstten çalıştığı için bu işlemler iki adımda yapılır:
- Levha normal programla işlenir ve kesilir.
- İlgili parçalar ters çevrilip tablaya yeniden yerleştirilir.
- Ters işlem programı yalnız o parçaların alt yüz işlemlerini yapar.
Burada en kritik nokta aynalamadır. Parça ters çevrildiğinde koordinatlar da aynalanır; program bunu doğru hesaplamazsa delik parçanın öbür ucuna düşer. Ters işlem programının parçanın tablaya nasıl konacağını (hangi köşeden, hangi yöne) açıkça göstermesi gerekir.
Delikler neden kayar?
| Belirti | Olası neden |
|---|---|
| Bütün delikler aynı yöne birkaç mm kaymış | Kesim ölçüsü ile çizim ölçüsü arasında yuvarlama ya da pay farkı |
| Delikler parçanın aynalı tarafında | Ters çevrilen parçada aynalama hatası |
| Yalnız küçük parçada kayma | Parça kesim sırasında vakumdan kurtulmuş |
| Karşılıklı delikler uyuşmuyor | İki parçada farklı referans kenarı |
Kesim sırasıyla ilgili kaymayı CNC'de kesim sırası yazımızda anlattık.
Delik ve kanalların işlem sırası nasıl olmalı?
Aynı parçada delik, kanal, cep ve dış kesim varsa sıralama ölçü doğruluğunu doğrudan etkiler. Genel kural şudur:
- Delikler önce. Parça levhaya bütünken delinir; delik ucu parçayı sarsmaz.
- Kanallar ve cepler sonra. Arkalık kanalı ve menteşe çanağı gibi malzeme boşaltan işlemler, parça hâlâ levhaya bağlıyken yapılır.
- Dış kesim en son. Parça ancak bütün işlemleri bittikten sonra levhadan ayrılır.
Bu sıra bozulursa, örneğin parçanın dış çevresi kesildikten sonra kanal çekilirse, serbest kalmış parça frezenin yan kuvvetiyle kayabilir ve kanal parçaya paralel çıkmaz.
Takım değişimi de sırayı etkiler. Tek takımla çalışan atölyede bütün işlemler aynı frezeyle yapılır; çok takımlı makinede ise önce bir takımın bütün işleri, sonra öbürünün işleri yapılarak takım değişim sayısı azaltılır. Takım konusunu CNC freze ve takım seçimi yazımızda anlattık.
Hangi bilgiler çizimde baştan doğru olmalı?
Delik ve kanalların doğru çıkması, birkaç ayarın dolap çizilirken doğru seçilmesine bağlıdır:
| Ayar | Etkilediği işlem |
|---|---|
| Kasa tipi (yan içte mi, tabla içte mi) | Kavela ve bağlantı deliklerinin hangi parçada yüzden, hangisinde kenardan olduğu |
| Arkalık tipi (kanallı, çakma, bindirme) | Kanal mesafesi, kanal derinliği ve parçaların arka kenardan boyu |
| Kapak bindirmesi | Menteşe tabanının yeri ve çanağın kapak kenarına mesafesi |
| Bağlantı elemanı | Yuva çapı, derinliği ve karşılık deliğinin konumu |
| Raf sayısı ve tipi | Raf pimi sıraları ya da sabit raf bağlantısı |
Bu seçimler sonradan değişirse, delikler yeniden hesaplanmalıdır. Delikleri elle tutan atölyede bu, bütün parçaların yeniden işaretlenmesi demektir; çizimden gelen deliklerde ise yalnız ayar değişir.
Atölyede delik kontrolü nasıl yapılır?
- İlk parçada menteşe çanağının derinliğini ve kapak kenarına mesafesini ölçün.
- Karşılıklı iki parçayı (yan ve tabla) kesimden sonra kuru birleştirip deliklerin oturduğunu görün.
- Raf pimi sırasını iki yan panelde yan yana koyup karşılaştırın.
- Ters işlem gören parçalarda alt yüzdeki işlemin doğru uçta olduğunu kontrol edin.
Bu kontrolleri yalnız ilk işte değil, makine profili ya da bağlantı ayarı her değiştiğinde tekrarlamak gerekir. Bir ayarın değişmesi, o güne kadar sorunsuz çıkan bütün dolapların deliklerini etkileyebilir.
moducut delik ve kanalları nasıl yönetiyor?
moducut'ta delik ve kanallar dolabın çiziminden gelir: menteşe, kavela, raf pimi, Cabineo yuvaları ve arkalık kanalı parçalara kendiliğinden yerleşir ve G-code'a kesimle birlikte yazılır. Alt yüzdeki işlemler için ters işlem programları ve parçanın tablaya nasıl konacağını gösteren resimler ayrı bir klasöre çıkarılır.
Nesting'den sonra delik doğrulaması her parçanın deliklerinin levhada modeldeki yerinde olup olmadığını denetler; kesim ölçüsünün yuvarlanma payı tolerans sayılır. Uyumsuzluk varsa makineye gitmeden önce uyarı verilir.
G-code tarafını G-code ve CNC sayfasında, genel akışı Mobilya CNC programı yazımızda bulabilirsiniz.
Sık sorulan sorular
Menteşe çanağını CNC'de açmak için özel uç gerekir mi? Gerekmez. Ø35 mm delik ucu hızlıdır; yoksa daha küçük çaplı bir frezeyle dairesel cep olarak açılabilir.
Kavela deliklerini kenardan CNC'de açabilir miyim? Üç eksenli router kenara yatay delik açamaz. Yatay delik ünitesi olan makine ya da yüzden çalışan bir bağlantı elemanı gerekir.
Ters işlem programı neden ayrı? Router yalnız üstten çalışır. Alt yüz işlemi için parça çevrilir ve yalnız o işlemleri yapan ikinci bir program çalıştırılır.
Delik doğrulaması neyi kontrol eder? Levhaya yerleşen her parçanın deliklerinin, çizimdeki parçayla aynı yerde ve aynalanmamış olduğunu.
Bir mobilya cnc programı delikleri kendisi yerleştirmeli mi? Evet. Delik koordinatını elle girmek hem yavaş hem hataya açıktır; delikler dolabın kurgusundan gelmelidir.
Raf pimi deliklerini her yan panele açmak gerekir mi? Ayarlanabilir raf isteniyorsa evet. Sabit raf kullanılan dolapta raf pimi yerine bağlantı elemanı delikleri açılır; delik sayısı azalır.