CNC router ile mobilya üretimine geçiş: iş akışı, yazılım ve ilk hafta
CNC9 dk okumaYazan: moducut
Bu içeriği bir yapay zeka aracında özetleyin:
Kısa cevap
CNC router atölyede neyi değiştirir?
Ebatlama makinesi ve elle delmeyle çalışan atölyede iş akışı genellikle şöyledir: ölçü alınır, çizim yapılır, kesim listesi çıkarılır, levhalar ebatlanır, delikler şablonla delinir, kenar bandı yapıştırılır, montaj yapılır.
CNC router bu akışta ebatlama ve delme adımlarını birleştirir. Parçalar levhadan kesilirken delik ve kanallar da açılır; biçimli parçalar (kavisli tabla, oyuklu kapak) ek iş gerektirmez. Bunun karşılığında makineye her levha için bir dosya hazırlamak gerekir.
| Adım | Ebatlama ile | CNC router ile |
|---|---|---|
| Parçaları ayırma | Boyuna ve enine düz kesim | Her parçanın çevresi frezeyle |
| Delik ve kanal | Ayrı makine ya da elle | Aynı programda |
| Biçimli parça | Ek iş, şablon | Çizimden doğrudan |
| Hazırlık | Kesim planı yazdırılır | Her levha için G-code |
| Fire | Giyotin kurallarına bağlı | Serbest yerleşimle genelde daha az |
Geçişten önce hangi kararlar verilmeli?
Hangi işler CNC'ye gidecek?
Her işin CNC'ye gitmesi gerekmez. Bazı atölyeler gövdeyi ebatlamada kesip yalnız kapak ve biçimli parçaları CNC'ye verir; bazıları bütün işi CNC'ye taşır. Bu karar yazılımda nesting yöntemini (CNC mi, giyotin mi) ve kesim listesinin nasıl ayrılacağını belirler.
Hangi yazılımla dosya hazırlanacak?
Makineyle gelen yazılım genellikle yalnız kesim yolunu üretir; parçalar başka bir programda çizilir. Mobilyaya özel bir yazılım ise dolabı çizer, parçaları ve delikleri kendisi çıkarır. Bu ayrımı mobilya CNC yazılımı nasıl seçilir yazımızda ayrıntılı anlattık.
Kim dosya hazırlayacak?
Dosyayı yalnız bir kişi hazırlayabiliyorsa, o kişinin olmadığı gün makine durur. Geçişin başından itibaren en az iki kişiyi eğitmek gerekir.
Makine profili nedir, neden bir kez doğru kurulmalı?
Makine profili, yazılımın makinenize nasıl dosya yazacağını belirleyen ayarlar bütünüdür:
- Post ayarı: Kontrol ünitesinin beklediği G-code biçimi, başlık ve bitiş satırları, dosya uzantısı.
- Takım listesi: Hangi numarada hangi çapta freze ya da delik ucu var, devir ve ilerleme hızları.
- Tabla ölçüsü ve sıfır noktası: Levhanın tablada nereye konduğu, makinenin hangi köşeden geldiği.
- Derinlikler: Levha kalınlığı, kurban tablaya taşma payı, kanal ve cep derinlikleri.
Profil doğru kurulduğunda sonraki işlerde yalnız çizim yapılır. Yanlış kurulmuş bir profil ise her işte aynı hatayı tekrarlar. G-code'un temel mantığını mobilya CNC'de G-code yazımızda anlattık.
İlk hafta nasıl geçmeli?
1. gün: Kurulum ve sıfır. Makinenin sıfır noktası, tabla ölçüsü ve takım listesi profile girilir. Boş levhada kısa bir deneme programı çalıştırılır.
2. gün: Tek parça denemeleri. Bir yan panel ve bir kapak kesilir. Dış ölçü, delik yerleri ve menteşe çanağı derinliği kumpasla ölçülür.
3. gün: Tam dolap. Basit bir alt dolabın bütün parçaları tek levhada kesilir ve monte edilir. Kavela ve bağlantı deliklerinin karşılıklı oturduğu görülür.
4. gün: Küçük parçalar ve sıra. Baza, kayıt, çekmece parçaları gibi küçük parçaların kesimde kayıp kaymadığı izlenir. Kesim sırasının mantığını CNC'de kesim sırası yazımızda anlattık.
5. gün: Gerçek iş. Küçük, acil olmayan bir müşteri işi baştan sona CNC ile yapılır; sorunlar not edilir ve profil buna göre düzeltilir.
Atölye düzeni nasıl değişmeli?
CNC router yalnız bir makine değil, atölyenin akışını da yeniden düzenler.
Levha girişi. Router tam levhayla çalışır. Levha istifi makineye yakın olmalı; tam levhayı tek kişinin tablaya koyabilmesi için kaldırma aparatı ya da iki kişilik düzen düşünülmelidir.
Kesilmiş parçanın çıkışı. Bir levhadan onlarca parça çıkar. Parçalar dolap ve iş adına göre ayrılmazsa montajda aranır. Bu yüzden etiket ve parça arabası düzeni baştan kurulmalıdır.
Kenar bandı. CNC'den çıkan parça bant makinesine gider. Hangi kenarın bantlanacağı parça üzerinde ya da etikette açık olmalı; aksi hâlde operatör çizime dönmek zorunda kalır.
Talaş ve toz. Router, ebatlamaya göre daha ince toz çıkarır. Emiş sistemi hem sağlık hem de kesim kalitesi için yeterli olmalıdır; talaş tablada kalırsa vakum da zayıflar.
Maliyet ve kazancı nasıl hesaplamalı?
CNC router'ın kazancı yalnız kesim hızında değildir. Hesap yaparken şu kalemlere bakmak gerekir:
| Kalem | Ebatlama + elle delme | CNC router |
|---|---|---|
| Delik ve kanal için ayrı işçilik | Var | Büyük ölçüde yok |
| Biçimli parça | Ek iş ya da dış kaynak | Aynı programda |
| Hata kaynaklı yeniden kesim | Elle işaretlemede daha sık | Çizim doğruysa nadir |
| Dosya hazırlama süresi | Kesim planı | Her levha için program |
| Fire | Giyotin kurallarına bağlı | Serbest yerleşimle genelde daha az |
Dosya hazırlama süresi tablonun kritik satırıdır. Dosya elle hazırlanıyorsa, makinenin kazandırdığı süre ofiste kaybedilir. Çizimden doğrudan dosya üreten bir yazılımla bu satır küçülür.
Geçişte en sık yapılan hatalar nelerdir?
- Profili deneme yapmadan gerçek işte kullanmak. İlk levhada fark edilen hata, bütün işi bozar.
- Kurban tablayı ihmal etmek. Yüzeylenmemiş tabla vakumu zayıflatır, küçük parçalar kayar.
- Takım çapını sabit düşünmek. Freze aşındıkça çapı küçülür; kesim ölçüsü değişir.
- Fireyi yalnız yüzdeyle ölçmek. Artık parçaların tekrar kullanılabilir olması da önemlidir.
- Ebatlama alışkanlığıyla nesting yapmak. CNC'de giyotin kuralına uymak gerekmez; serbest yerleşim daha az fire verebilir.
Ekip nasıl eğitilmeli?
Geçişin en çok gözden kaçan yanı insanlardır. Makineyi kuran firma genellikle makinenin kullanımını öğretir; ama atölyenin kendi işini, kendi dolaplarıyla dosyaya dönüştürmeyi öğretmez.
Ofis tarafı. Çizimi yapan kişi, çizimin artık doğrudan makineye gideceğini bilmelidir. Elle çalışırken usta tarafından "yerinde düzeltilen" küçük ölçü hataları, CNC'de olduğu gibi kesilir. Çizim disiplini bu yüzden geçişin ilk şartıdır.
Makine tarafı. Operatör levhayı tablaya doğru koymayı, sıfırı almayı, takımı kontrol etmeyi ve programı başlatmadan önce simülasyona bakmayı öğrenmelidir. Kesim sırasında makinenin başından ayrılmamak, özellikle ilk haftalarda kuraldır.
Ortak dil. Parça adları, etiketler ve dolap numaraları ofiste ve atölyede aynı olmalıdır. "Sol yan" ofiste bir parçayı, atölyede başka bir parçayı anlatıyorsa montajda karışıklık çıkar.
Eğitimi gerçek işlerle yapmak en etkilisidir: atölyenin sık yaptığı üç dört dolabı birlikte çizip kesmek, soyut anlatımdan çok daha hızlı öğretir.
moducut CNC router'a geçişte nasıl yardımcı olur?
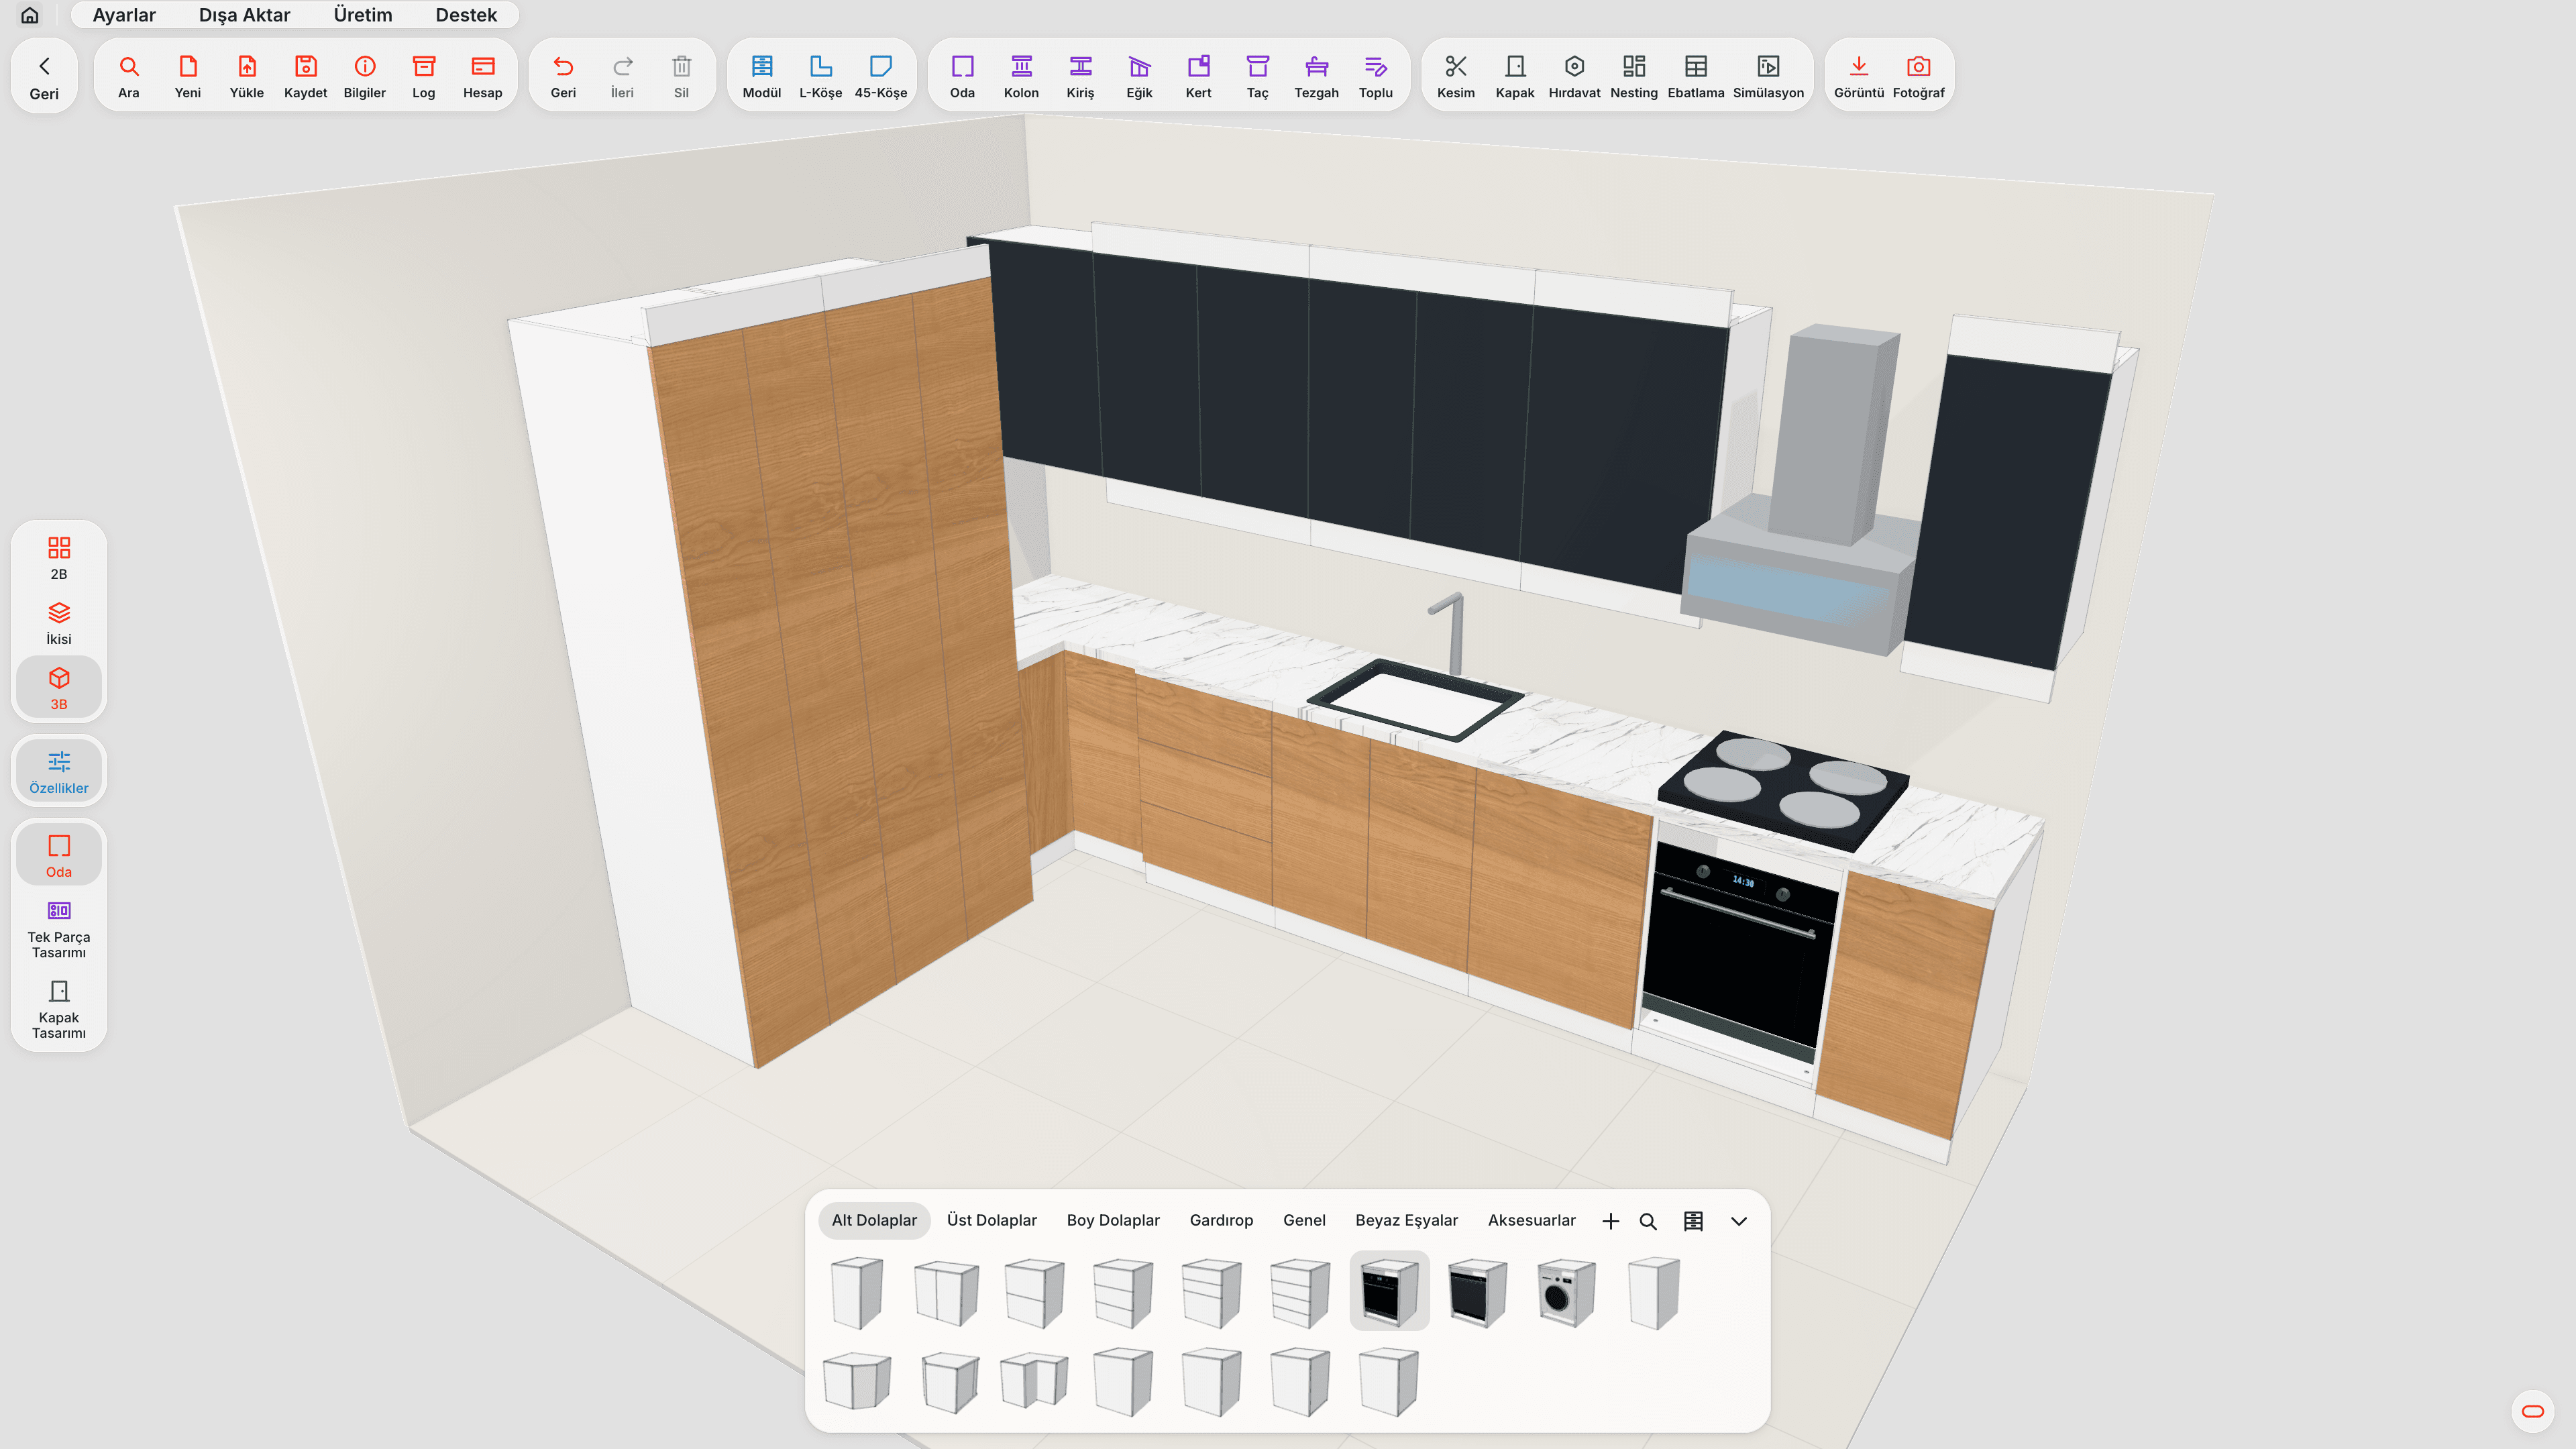
moducut'ta dolabı çizersiniz; kesim listesi, nesting ve G-code aynı projeden çıkar. Nesting'de CNC ve giyotin yöntemleri arasında seçim yapılabilir; böylece gövdeyi ebatlamada, kapakları CNC'de kesen atölye de aynı projeyle çalışır. Delik ve kanallar çizimden gelir, alt yüz işlemleri için ters işlem programları ayrıca çıkar.
Kesim simülasyonunda bir levhanın bütün kesimini makineye göndermeden izleyebilirsiniz. Tezgâhınızın profili listede yoksa uygulama içinden talep edilir; profil hazırlanınca güncellemeyle gelir. moducut yalnız Windows'ta çalışır ve 7 gün ücretsiz denenebilir.
Mobilya cnc programı olarak bütün özellikleri G-code ve CNC ve Nesting sayfalarında bulabilirsiniz.
Sık sorulan sorular
CNC router alınca ebatlama makinesini satmalı mıyım? Şart değil. Birçok atölye düz gövde parçalarını ebatlamada, delikli ve biçimli parçaları CNC'de keser.
Makineyle gelen yazılım yeterli mi? Kesim yolu için yeterli olabilir; ama parçaları ayrı bir programda çizmeniz gerekir. Mobilyaya özel bir mobilya cnc programı çizimden dosyaya kadar tek akış sunar.
İlk ay ne kadar fire beklemeliyim? Deneme ve ayar dönemi olduğu için ilk haftalarda fire yüksek olabilir. Profil oturduktan sonra fire büyük ölçüde nesting kalitesine bağlıdır.
Operatörün G-code bilmesi gerekir mi? Gerekmez. G-code'u yazılım yazar; operatörün takım, sıfır ve tabla ayarlarını bilmesi yeterlidir.
Geçiş ne kadar sürer? Basit işlerde ilk hafta sonunda gerçek iş kesilebilir. Profilin bütün ayrıntılarıyla oturması birkaç haftalık kullanım ister.
Router ile kenar bandı da yapılır mı? Hayır. Router parçayı keser, deler ve kanal açar; kenar bandı ayrı makinede yapılır. Hangi kenarın bantlanacağı parçada ya da etikette açıkça belirtilmelidir. Bazı atölyeler bantlanacak kenarları levha üzerinde işaretletir; böylece bant makinesindeki operatör çizime dönmeden çalışır.
Küçük atölye için CNC router mantıklı mı? İşlerin çoğu düz gövdeyse ve delik az ise ebatlama yeterli olabilir. Delik, kanal ve biçimli parça sayısı arttıkça, ayrıca ekipte işçilik darboğazı varsa router'ın kazancı belirginleşir. Karar vermeden önce son birkaç ayın işlerini parça ve işlem türüne göre saymak sağlıklı bir başlangıçtır.