Mobilya CNC’de G-code: çizimden makineye geçiş
CNC5 dk okumaYazan: moducut ekibi
Kısa cevap
G-code nedir?
G-code, CNC makinelerinin ortak dilidir. Her satır bir komuttur: hızlı hareket, kesme hareketi, iş milini çalıştırma, takım değiştirme gibi. Sık görülen komutlar şunlardır:
- G0. Kesmeden, hızlı konum değiştirme.
- G1. Belirtilen ilerleme hızıyla düz çizgide kesme.
- G2 ve G3. Saat yönünde ve tersinde yay çizerek kesme; köşe radüsleri ve daireler için.
- M3 ve M5. İş milini çalıştırma ve durdurma.
- M6. Takım değiştirme (takım değiştiricisi olan makinelerde).
- F ve S. İlerleme hızı ve iş mili devri.
Mobilya işinde bu komutları elle yazmazsınız; program parçaların şeklinden, deliklerden ve kanallardan G-code’u üretir. Yine de temel komutları bilmek, makine beklenmedik bir hareket yaptığında programı okuyup sorunu bulmanızı kolaylaştırır. Kısa tanım için G-code maddesine bakabilirsiniz.
Çizimden G-code’a iş akışı
- Çizim. Dolaplar odaya göre tasarlanır; parçalar, delikler ve kanallar çizimden gelir.
- Kesim listesi. Parçaların ölçüsü, adedi ve malzemesi çıkar.
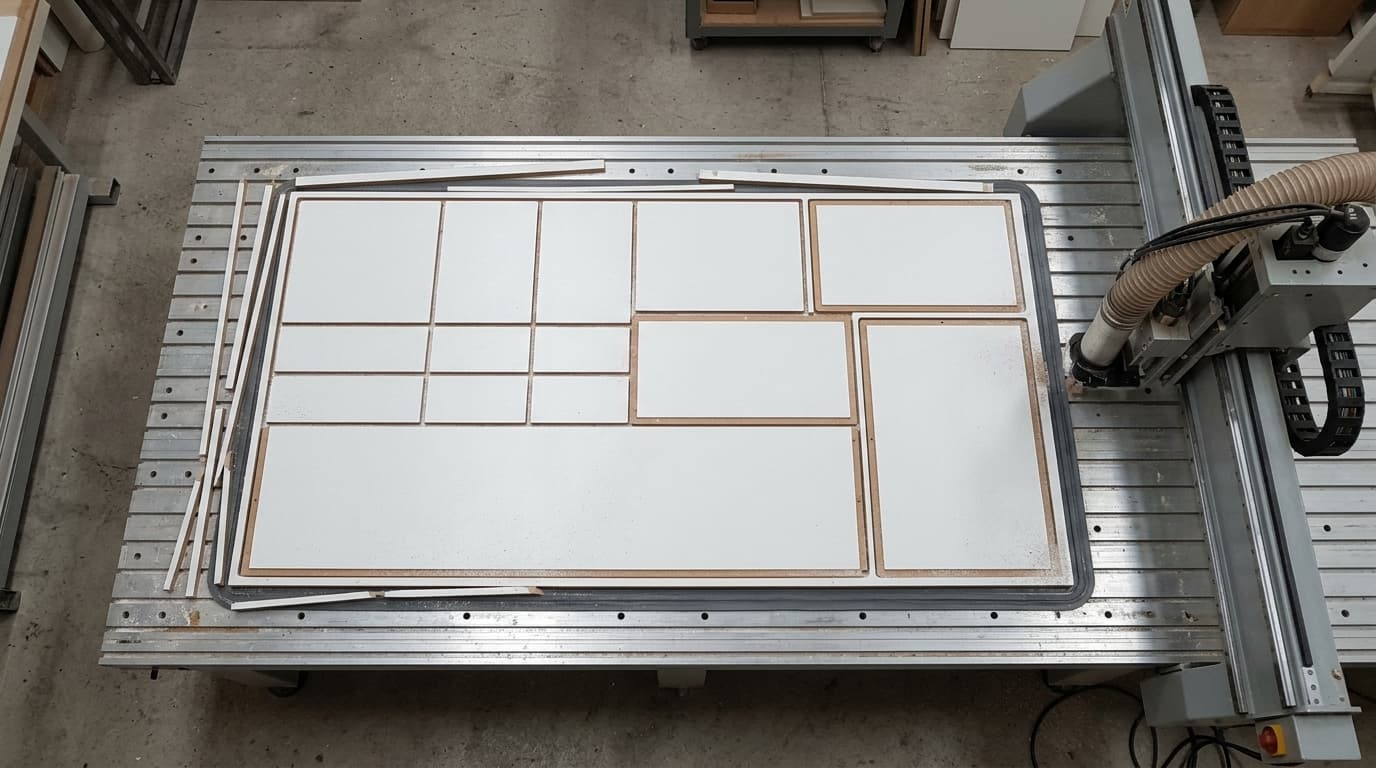
- Nesting. Parçalar levhalara yerleştirilir; parçalar arasında freze çapı kadar pay bırakılır.
- Takım ve işlem seçimi. Kontur, kanal ve delik işlemleri için hangi frezenin kullanılacağı belirlenir.
- Simülasyon. Program makineye gitmeden önce ekranda adım adım izlenir.
- G-code çıkarma. Her levha için makinenin okuyacağı dosya yazılır ve makineye aktarılır.
- Etiketleme. Kesilen parçalar etiketlenir; montajda hangi parçanın nereye gideceği belli olur.
Post işlemci neden önemli?
G-code bir standart olsa da her kontrol ünitesi onu aynı şekilde okumaz. Bazı üniteler satır numarası (N10, N20…) bekler, bazıları açıklama satırlarını farklı işaretle yazar; takım değişimi ve program başı/sonu komutları da üniteden üniteye değişir. Türkçe karakterli bir açıklama satırı bile bazı ünitelerde programı durdurabilir.
Programı makineye göre biçimlendiren katmana post işlemci denir. Makinenizin hangi biçimi beklediğini (GRBL, Mach3, LinuxCNC ya da ISO tabanlı bir kontrol ünitesi gibi) makine üreticinizden veya kontrol ünitesinin kılavuzundan öğrenin. Bazı makineler G-code yerine kendi dosya biçimini okur; örneğin Biesse işleme merkezleri CIX programı bekler. Ayrı bir CAM programı kullanıyorsanız parçalar DXF olarak da aktarılabilir. Bu biçimler için CIX ve DXF maddelerine bakabilirsiniz.
CNC’ye geçmeden önce hazırlık listesi
- Takımlar. Hangi çapta frezelerle çalışacağınızı belirleyin; kontur, kanal ve delik için ayrı takımlar gerekebilir.
- Tabla ve tutma. Vakum tablada küçük parçaların kaymaması için kurban tabla düzgün ve temiz olmalıdır.
- Sıfır noktası. Makinenin X, Y ve Z sıfırının programdaki sıfırla aynı köşede olduğundan emin olun.
- Levha kalınlığı. Levhanın gerçek kalınlığını ölçün; kesme derinliği buna ve kurban tablaya inme payına göre ayarlanır.
- Toz emme. MDF ve sunta tozu hem sağlık hem makine için sorundur; emiş açık olmadan kesime başlamayın.
Kesim sırası ve küçük parçalar
Yaygın uygulamada önce delikler ve kanallar, en son parça konturu kesilir. Kontur kesildikten sonra parça levhadan ayrılır; bu noktadan sonra açılan delik ya da kanal, kayan parçada yanlış yere düşebilir.
Küçük parçalar vakumda tutunmakta zorlanır. Bunun için kontur iki turda kesilebilir: ilk turda levhanın büyük kısmı kesilir, son turda kalan ince tabaka alınır. Böylece parçalar son ana kadar levhaya bağlı kalır. Küçük parçaları önce, büyükleri sonra kesmek de tutunmayı kolaylaştırır.
İlk programlarda sık yapılan hatalar
- Yanlış takım çapı. Programdaki freze çapı ile takılı freze farklıysa parçalar küçük ya da büyük çıkar.
- Yanlış Z derinliği. Levha kalınlığı ölçülmeden yazılan derinlik ya parçayı tam kesmez ya da tablaya fazla iner.
- İki yüzlü işlemler. Bir parçanın iki yüzünde delik ya da kanal varsa, parça çevrilip ikinci yüz için ayrı program çalıştırılmalıdır.
- Eski program. Nesting’den sonra bağlantı ya da ölçü ayarı değiştiyse, eski programdaki delikler yeni çizimle uyuşmaz.
- Denemesiz seri kesim. Yeni bir post ya da yeni bir kurguyla ilk levhayı, mümkünse takım levhaya değmeden havada çalıştırarak kontrol edin.
moducut’ta G-code
moducut’ta makine ve takımlar Ayarlar › CNC Ayarları’nda tanımlanır. Hazır profiller arasından seçebilir ya da Yeni Ekle ile kendi makinenizi tanımlayabilirsiniz; başlık, takım değişimi ve bitiş satırları, açıklama işareti, satır numarası adımı, dosya uzantısı (.tap, .nc, .gcode gibi), güvenli Z ve tabla ölçüleri makineye göre ayarlanır. Freze çapı ve kesim hızları takım bazında girilir; girdiğiniz çapa göre konturlar ve delikler yeniden hesaplanır.
Üretim › Nesting ile levhalar hazırlanır. Nesting Sonuçları’nda “Tümünü G-Code Kaydet” ya da “Bu Plakayı Üretime Gönder” ile CNC Üretim Dosyası Oluştur penceresi açılır: burada makineyi seçer, her işlem için takımı belirler, kanallar için tek geçiş ya da tarayarak açmayı seçersiniz. Kontur kesimi varsayılan olarak iki turdadır; son turun kalınlığı ayarlanabilir, istenirse tek geçiş seçilebilir. Simülasyon, programı tezgaha göndermeden adım adım gösterir. Dosyalar proje adıyla açılan klasöre, her çıktı kendi tarih-saat klasöründe olacak şekilde levha levha yazılır.
İki yüzünde işlem olan parçalar için ters işlem programı ayrıca kaydedilir; levhalar DXF olarak da alınabilir, Biesse profilinde levha programı CIX olarak yazılır. Nesting’den sonra delikleri etkileyen bir ayar değiştiyse ya da levhadaki delikler güncel 3B modelle uyuşmuyorsa G-code çıkmadan önce uyarı verilir. Ayrıntılar G-code ve CNC sayfasında.
Sık sorulanlar
Mobilya CNC için ayrı bir CAM programı gerekir mi?
Şart değildir. Çizimden doğrudan G-code yazan bir programla CAM adımı atlanabilir; ayrı bir CAM programıyla çalışmayı tercih ediyorsanız parçaları DXF olarak aktarabilirsiniz.
G-code her CNC makinesinde aynı mı çalışır?
Hayır. Temel komutlar ortak olsa da program başı, takım değişimi, açıklama ve satır numarası gibi ayrıntılar kontrol ünitesine göre değişir. Program, makinenize uygun post ayarıyla hazırlanmalı ve ilk levhada denenmelidir.
moducut Mac’te çalışır mı?
Hayır, moducut Windows bilgisayarlarda çalışır. Kurulum için indirme sayfasına bakabilirsiniz.