Mobilya için CNC freze ve takım seçimi: çap, devir, ilerleme ve V uç
CNC8 dk okumaYazan: moducut
Bu içeriği bir yapay zeka aracında özetleyin:
Kısa cevap
Takım seçimi neden ölçüyü etkiler?
CNC'de freze parçanın çevresini dolaşırken kendi yarıçapı kadar dışarıdan geçer. Yazılım bu hesabı takım çapına göre yapar. Profilde 8 mm yazan freze gerçekte 7,8 mm'ye aşınmışsa, her parça 0,2 mm büyük çıkar; delikler ve kanallar da aynı oranda kayar.
Bu yüzden takım seçimi yalnız kesim kalitesi değil, ölçü doğruluğu meselesidir. İyi bir mobilya cnc programı takım çapını makine profilinden okur ve kesim yolunu buna göre hesaplar; profildeki değerin gerçek takımla aynı olması atölyenin sorumluluğundadır.
Mobilyada hangi takımlar kullanılır?
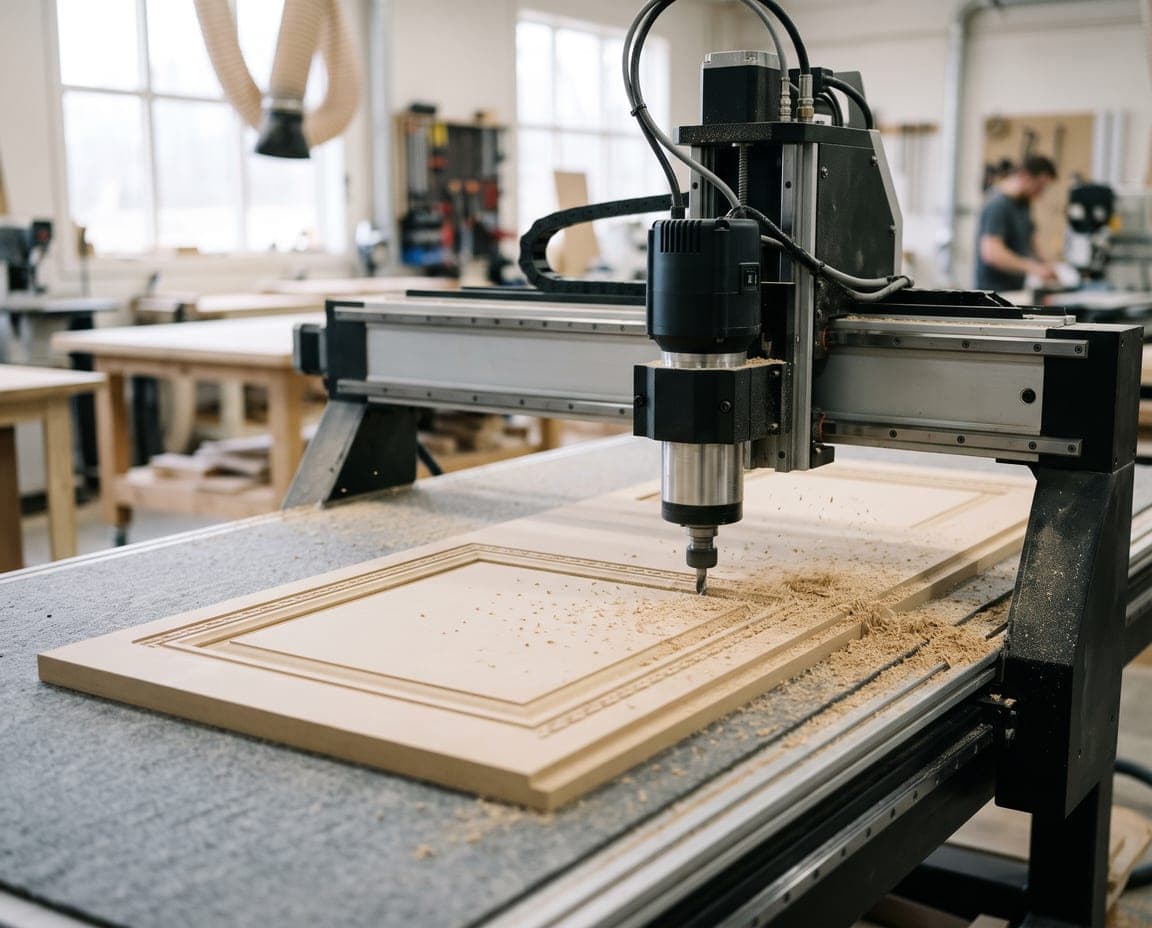
| Takım | Kullanım | Yaygın çap | Not |
|---|---|---|---|
| Sıkıştırmalı spiral freze | Kaplamalı levha dış kesim | 6–10 mm | Üst ve alt yüzde kırık yapmaz |
| Aşağı spiral freze | İnce levha, cep | 4–8 mm | Talaşı aşağı iter, üst yüz temiz |
| Yukarı spiral freze | Derin cep, MDF | 4–8 mm | Talaşı iyi atar, üst yüzde kırık riski |
| Düz (kanal) freze | Arkalık kanalı | Kanal genişliğine göre | Kanal tek geçişte ya da iki geçişte |
| Delik ucu | Kavela, raf pimi, çanak | Ø5, Ø8, Ø35 mm | Tek dalış, hızlı |
| V uç | 45° gönye, V kanal, yazı | 90° açılı | Derinlik açıya göre genişlik verir |
Freze çapı nasıl seçilir?
Büyük çap: hız ve sağlamlık
10 mm'lik freze daha sağlamdır, daha hızlı ilerleyebilir ve kırılma riski düşüktür. Ama parçalar arasındaki kesim payı da büyür; levhaya daha az parça sığar ve iç köşelerde yarıçap büyür.
Küçük çap: az fire, dar köşe
6 mm'lik freze parçalar arasında daha az malzeme harcar ve iç köşeleri daha keskin bırakır. Buna karşılık daha yavaş ilerletilmesi gerekir ve uzun süre zorlanırsa kırılabilir.
Çoğu atölye gövde kesiminde 8 mm civarında bir frezeyle başlar; dar iç köşe gereken kapak ve biçimli parçalarda daha küçük çapa geçer.
Devir ve ilerleme nasıl ayarlanır?
Devir (dakikada mil dönüşü) ve ilerleme (dakikada katedilen mesafe) birlikte düşünülür. Kural basittir: her kesici ağız her turda belirli bir kalınlıkta talaş almalıdır.
- Talaş toz gibiyse: İlerleme düşük ya da devir yüksektir. Takım sürtünür, ısınır, ağzı çabuk körelir; kesim yüzeyinde yanık izi görülebilir.
- Talaş iri ve kesim sesli ise: İlerleme yüksektir. Takım zorlanır, kenarda titreşim izi ve kırılma riski olur.
- Talaş küçük parçacık hâlindeyse: Ayar doğru bölgededir.
Takım üreticisinin verdiği değerler başlangıç noktasıdır. Levhanın türü (suntalam, MDF, kontrplak), kalınlığı ve makinenin sağlamlığı doğru değeri değiştirir. Değişikliği tek seferde değil, küçük adımlarla yapıp kesim yüzeyine bakmak gerekir.
Kaç geçişte kesmeli?
18 mm suntalam, sağlam bir makinede ve uygun frezeyle çoğu zaman tek geçişte kesilebilir. Makine hafifse ya da takım küçük çaplıysa kesim iki geçişe bölünür. Tek geçiş hızlıdır; iki geçiş takımı ve makineyi daha az zorlar. Levhanın altına, kurban tablaya küçük bir taşma payı bırakılır ki alt yüzde ince bir zar kalmasın. Ebatlama geçişinin ayrıntıları için ebatlama ve iç kesim belgemize bakabilirsiniz.
V uç ile 45° gönye nasıl yapılır?
Gönyeli birleşimde iki parçanın kenarları 45° açıyla kesilir ve birleşince dış köşede kenar görünmez. Üç eksenli router kenarı eğik kesemez; ama 90° açılı bir V uçla levhanın yüzüne V kanal açabilir.
İki yol vardır:
- Parça kenarına gönye: Parçanın kenarı boyunca V uçla eğik pah açılır. Kalın levhada V uç birkaç kademede (önce kaba, ardından ince) iner.
- V katlama: Yan ve tablalar tek levhadan kesilir; köşelerde levhanın alt yüzünü neredeyse kesmeyen V kanallar açılır, parça katlanıp yapıştırılır. Köşe kesintisiz desenle döner.
V uçta derinlik doğrudan genişliği belirler: 90° uçta 1 mm derinlik, yüzeyde 2 mm genişlik demektir. Bu yüzden V işlemlerinde Z sıfırının doğruluğu her zamankinden önemlidir.
Malzemeye göre takım seçimi nasıl değişir?
Aynı freze her levhada aynı sonucu vermez. Atölyede en sık kesilen malzemeler için genel eğilimler şöyledir:
| Malzeme | Önerilen takım | Dikkat |
|---|---|---|
| Suntalam (melamin kaplı) | Sıkıştırmalı spiral | Alt ve üst kaplamada kırılmayı önler |
| Ham MDF | Yukarı spiral ya da düz freze | Bol talaş çıkar; iyi emiş gerekir |
| Lake için MDF | Aşağı spiral ya da sıkıştırmalı | Üst yüz temiz kalmalı, boyada iz görünür |
| İnce arkalık (3–8 mm) | Küçük çaplı aşağı spiral | Hafif parça; vakum ve kesim sırası kritik |
| Kontrplak | Sıkıştırmalı spiral | Kat yönleri yüzünden tüylenme olabilir |
MDF suntalama göre daha homojendir ve daha az kırılır, ama daha ince toz çıkarır. Suntalamda ise kaplama sert, iç kısım yumuşaktır; takımın iki farklı katmanı aynı anda temiz kesmesi gerekir. Sıkıştırmalı frezenin suntalamda yaygın olmasının nedeni budur.
Takım değişimi programı nasıl etkiler?
Çok takımlı (otomatik takım değiştiricili) makinede yazılım işlemleri takımlara göre gruplar: önce delik ucunun bütün delikleri, sonra kanal frezesinin kanalları, en son dış kesim frezesinin kesimleri. Böylece takım değişimi en aza iner.
Takım değiştiricisi olmayan makinede ise iki yol vardır: bütün işler tek frezeyle yapılır ya da program takım değişiminde durur ve operatör takımı elle değiştirir. Elle değişimde her değişimden sonra Z sıfırının yeniden alınması gerekir; aksi hâlde derinlikler kayar. Bu durum özellikle V uç ve kanal işlemlerinde hemen görülür.
Takım değişim süresi de toplam süreye eklenir. Kesim süresi tahmin edilirken yalnız kesim yolu değil, takım değişimleri ve boş hareketler de hesaba katılmalıdır. Kesim sırasının boş hareketleri nasıl azalttığını CNC'de kesim sırası yazımızda anlattık.
Takım aşınması nasıl takip edilir?
- Belirli aralıklarla frezenin çapını kumpasla ölçün ve profildeki değerle karşılaştırın.
- Kesim yüzeyinde yanık, tüylenme ya da kaplamada kırılma başladıysa takım körelmiştir.
- Aynı programda parçalar her hafta biraz büyüyorsa çap küçülüyordur.
- Takım değiştiğinde profildeki çapı da güncelleyin.
Aşınmayı hızlandıran başlıca etkenler yanlış devir-ilerleme dengesi, yetersiz talaş emişi ve sert kaplamalı levhalardır. Talaş takımın etrafında birikirse takım aynı talaşı tekrar tekrar keser, ısınır ve ağzı çabuk körelir. Bu yüzden emiş sistemi takım ömrünü de doğrudan etkiler. Pahalı bir frezeyi korumanın en ucuz yolu, doğru ayar ve temiz bir tabladır.
moducut takımları nasıl kullanıyor?
moducut'ta takımlar makine profilinde tanımlanır: numarası, çapı ve işlemleri. G-code yazılırken dış kesim, delik, kanal ve cep işlemleri uygun takıma atanır ve kesim yolu takım çapına göre hesaplanır. 45° gönyede düz parça kenarında ve V katlamada V uç kullanılır; kademeli V oymada her gönye önce kaba, hemen ardından ince geçilir.
PVC'li kenarlar istenirse ayrı bir kalem takımıyla levha üzerinde işaretlenir; mil dönmez. Bütün işlemleri kesim simülasyonunda makineye göndermeden izleyebilirsiniz.
Ayrıntılar için G-code ve CNC sayfasına, genel akış için Mobilya CNC programı yazımıza bakabilirsiniz.
Sık sorulan sorular
Suntalam için en iyi freze hangisi? Kaplamalı suntalamda iki yüzü de temiz kestiği için sıkıştırmalı spiral karbür freze yaygın tercihtir.
Tek freze ile bütün işleri yapabilir miyim? Dış kesim, kanal ve cebi tek frezeyle yapmak mümkündür; delikler küçük çaplı frezeyle dairesel olarak açılır. Süre uzar ama takım değişimi gerekmez.
V uç olmadan 45° gönye yapılabilir mi? Üç eksenli router'da kenarı eğik kesmenin pratik yolu V uçtur. Alternatif, gönyeyi testerede kesmektir.
Takım çapı yanlış girilirse ne olur? Bütün parçalar ve delik yerleri o fark kadar kayar. Mobilya cnc programı doğru hesaplasa bile profildeki çap gerçek takımla aynı olmalıdır.
Devir ve ilerlemeyi kim ayarlar? Başlangıç değerleri takım üreticisinden gelir; makine profiline bir kez girilir, kesim yüzeyine bakılarak küçük adımlarla iyileştirilir.
Kalın levhada (25–36 mm) ne değişir? Kesim derinliği arttığı için takım daha uzun olmalı ve çoğu zaman kesim iki ya da daha fazla geçişe bölünür. Uzun freze daha kolay esner; ilerleme biraz düşürülerek kenarın dik çıkması sağlanır. V uçla gönyede ise kalın levha daha fazla kademe ister.